生铁铸件是机械制造、建筑、汽车、五金等领域常用的基础材料,因其成本低、耐磨性好、减震性强,在很多场合中替代了铸钢和有色金属铸件。对于采购方和加工方来说,最关心的问题莫过于:生铁铸件多少钱一公斤?生铁加工又有哪些方式?本文将围绕这两个核心问题展开详细说明。
一、生铁铸件多少钱一公斤?
生铁铸件的价格并不是一个固定值,而是受多种因素影响,包括原材料价格、铸件结构复杂程度、批量大小、表面处理要求、加工精度以及地区差异等。通常来说,普通灰口铸铁毛坯件的价格区间在6元至12元/公斤之间;如果经过机加工、热处理或特殊表面处理,价格可能上升到15元至30元/公斤甚至更高。
1. 按材质区分
- 灰口铸铁(HT200、HT250等):最常见的生铁铸件,价格约为6~10元/公斤,适用于机床床身、箱体、盖板等。
- 球墨铸铁(QT400、QT500等):强度和韧性更好,价格约为8~15元/公斤,常用于汽车底盘件、阀门、曲轴等。
- 合金铸铁:添加铬、镍、钼等元素,耐磨耐热,价格可达15~25元/公斤,多用于矿山机械、轧辊等。
2. 按批量与复杂度
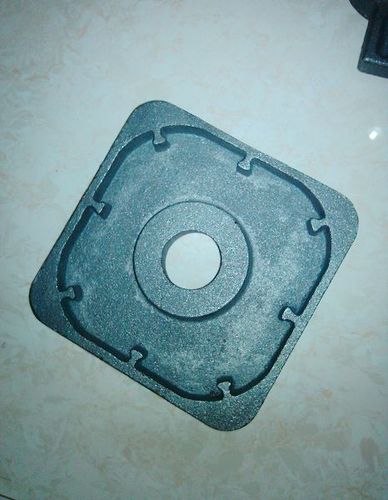
- 大批量简单件(如配重块、盖板):单价较低,约5~8元/公斤。
- 小批量复杂件(如泵壳、齿轮箱):需要特殊模具和浇注工艺,单价10~20元/公斤。
- 高精度加工件:包含CNC加工费,价格上浮30%~100%。
3. 按地区与厂家
河北泊头、山东青岛、江苏南京等铸造产业集聚区的价格通常更具竞争力。而偏远地区或小规模铸造厂,因运输和能耗成本,价格可能偏高。采购时建议多询价、比质比价。
二、生铁加工主要有哪些方式?
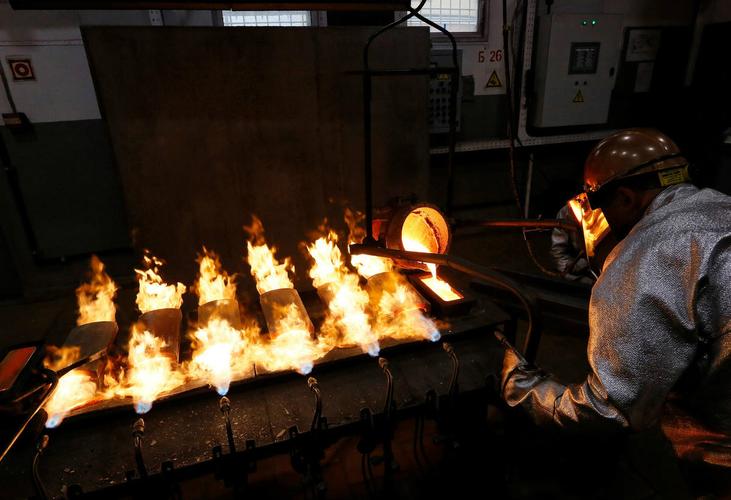
生铁加工通常分为铸造加工和后续机械加工两大部分。铸造负责成形,机械加工负责达到尺寸精度和表面质量。
1. 铸造加工方法
- 砂型铸造:最传统、最广泛的方法,适合各种大小批量的生铁件,成本低,但表面粗糙、精度一般。
- 金属型铸造:使用金属模具,铸件组织致密、表面光洁,适合批量生产中小型件。
- 熔模铸造(失蜡铸造):可铸造高精度、复杂形状的件,但成本较高,多用于精密件。
- 离心铸造:用于管类、套类零件,组织致密、无气孔。
2. 机械加工方式
生铁铸件铸造出来后,往往需要进一步加工:
- 粗加工:去除浇冒口、飞边、毛刺,采用车、铣、刨、磨等。
- 精加工:达到图纸尺寸公差和表面粗糙度要求,常用CNC加工中心、数控车床。
- 钻孔攻丝:用于安装孔、螺纹孔加工。
- 热 processing:去应力退火、正火等,改善切削性能,防止变形。
- 表面处理:喷砂、抛丸、电泳、喷漆、发黑、镀锌等,提高防锈和美观性。
3. 加工注意事项
- 生铁脆性大,切削时易崩边,刀具需锋利,切削速度和进给量要适当。
- 铸件表面可能有硬皮、夹砂,第一刀应切深一些避开缺陷。
- 加工前需确认铸件无缩孔、气孔、裂纹等缺陷,以免加工后报废。
三、如何选择生铁铸件供应商?
- 看资质与经验:选择有多年铸造经验、通过ISO质量体系认证的厂家。
- 看样品与检测报告:要求提供材质化验报告、金相组织、力学性能数据。
- 看加工能力:如果需成品件,优先选自带机加工车间的铸造厂,可减少中间环节,降低成本。
- 看价格与交期:综合比价,避免一味追求低价,影响质量和交期。
- 看售后:正规厂家对铸造缺陷负责,能提供退换或修补方案。
四、
生铁铸件价格大致在6~30元/公斤,具体取决于材质、批量、精度和加工要求。如果是毛坯件,价格偏低;若包含机加工和表面处理,价格会显著增加。生铁加工主要包括砂型铸造、金属型铸造、熔模铸造等成形方法,以及车、铣、磨、钻等机械加工。采购时应根据实际用途选择合适材质和加工方式,并综合评估供应商的工艺能力和服务质量。
如需精确报价,建议直接提供图纸或样品,让铸造厂按件核价,这样得到的生铁铸件单价和加工费会更加准确。